| Kurzfassung (Wichtigste Erkenntnisse): Die Effizienz der Magnettrennung in der Lebensmittel-, Pharma- und Chemieindustrie hängt maßgeblich von der Aufrechterhaltung stabiler Gauss-Werte ab. Faktoren wie zu hohe Betriebstemperaturen, mechanische Einwirkungen, korrosive Medien und mangelhafte Verarbeitungsqualität können im Laufe der Zeit zu einer dauerhaften Entmagnetisierung von Neodym-Magnetstäben (NdFeB) führen. Dieser umfassende technische Leitfaden analysiert die Hauptursachen der Magnetflussverschlechterung und bietet praktische technische Richtlinien zur Maximierung der Anlagenlebensdauer und zum Schutz der Produktreinheit. |
Gauss-Zerfall verstehen: Temporäre vs. permanente Entmagnetisierung
Industrielle Magnetabscheider nutzen hochintensive Neodym-Eisen-Bor (NdFeB)-Permanentmagnete, die in Edelstahlrohren (typischerweise 304 oder 316L) eingeschlossen sind. Wenn die Instandhaltungsteams einen Abfall der Oberflächen-Gauss-Zahl messen, ist es entscheidend, zwischen zwei Arten von magnetischen Verlusten zu unterscheiden:
- Reversibler magnetischer Verlust: Dieser tritt auf, wenn der Ferromagnetismus aufgrund erhöhter Temperaturen innerhalb der Nennbetriebsgrenzen des Magneten vorübergehend abnimmt. Sobald die Temperatur wieder auf Umgebungstemperatur sinkt, erholt sich die magnetische Feldstärke an der Oberfläche vollständig.
- Irreversibler magnetischer Zerfall: Dieser tritt auf, wenn die magnetischen Domänen (Weiss-Domänen) im gesinterten NdFeB-Gitter aufgrund thermischer Überlastung über die Curie-Temperatur hinaus, starker physikalischer Einwirkung oder struktureller Beschädigung ihre parallele Ausrichtung verlieren. Dieser Verlust kann ohne eine werkseitige Remagnetisierung nicht rückgängig gemacht werden.
Hauptursachen für den Verlust der magnetischen Feldstärke im industriellen Betrieb
1. Thermische Zersetzung und falsche Curie-Punkt-Auswahl
Standardmäßige Neodym-Magnete der Güteklasse N sind für maximale Betriebstemperaturen bis zu 80 °C (176 °F) ausgelegt. Der Betrieb von Standard-Magnetstäben in Hochtemperatur-Verarbeitungsanlagen (z. B. für heiße flüssige Schokolade, dampfgereinigte Rohre oder beheizte Pulverförderanlagen) führt zu einer schnellen Zerstörung der magnetischen Dipole.
Um eine thermische Entmagnetisierung zu verhindern, müssen Magnetscheider, die bei Temperaturen über 80°C betrieben werden, mit speziellen NdFeB-Sorten mit hoher Koerzitivfeldstärke konstruiert sein, die mit Dysprosium (Dy) oder Terbium (Tb) legiert sind:
| Magnetgrad-Suffix | Maximale Betriebstemperatur (°C / °F) | Empfohlene industrielle Anwendung |
| Standard (N-Serie) | Bis zu 80 °C / 176 °F | Umgebungstemperatur-Pulver-/Getreidetrennung, Trockenfutterlinien |
| M-Serie | Bis zu 100 °C / 212 °F | Warme Flüssigkeitsleitungen, Verarbeitung bei mittleren Temperaturen |
| H-Serie | Bis zu 120 °C / 248 °F | Heißschlammleitungen, Trocknungstrichter für Kunststoffgranulat |
| SH-Serie | Bis zu 150 °C / 302 °F | Hochtemperatur-Chemikalien- und Pharmaverarbeitung |
| UH / EH Serie | Bis zu 180 °C – 200 °C | Extrem raue Umgebungen für die thermische Verarbeitung |
2. Mechanischer Stoß und Vibration
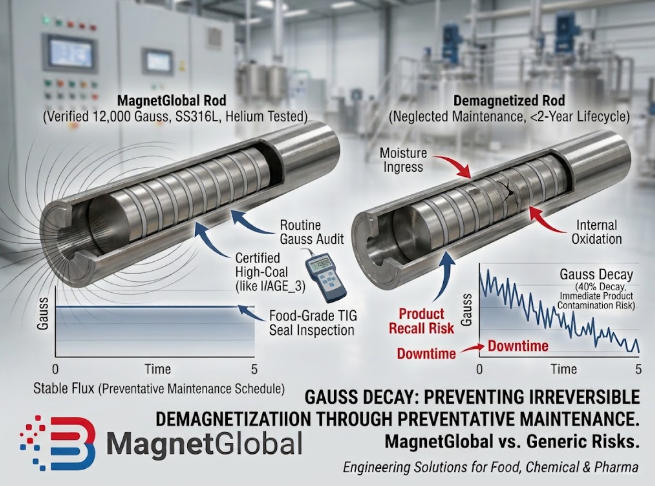
Gesinterte Neodym-Magnete sind von Natur aus spröde, kristalline Strukturen. Häufiges Fallenlassen bei der manuellen Reinigung, starke Vibrationen durch Vibrationssiebe oder der Aufprall von Fremdkörpern aus Eisen können Mikrorisse im Inneren der Magnetkerne verursachen. Diese physikalischen Risse unterbrechen die Kontinuität des Magnetkreises und führen zu einer signifikanten Reduzierung der Oberflächenmagnetisierung.
3. Korrosionseintritt und innere Oxidation
Wenn die äußere Edelstahlhülse (SS304/SS316L) aufgrund von abrasivem Schweißschlammverschleiß oder mangelhaftem WIG-Schweißen Nadellöcher aufweist, dringen Feuchtigkeit und korrosive Reinigungsmittel (CIP-Chemikalien) in den Magnetkern ein. Rohes NdFeB oxidiert bei Feuchtigkeitseinwirkung rasch, bildet Eisenoxid (Rost) und zerstört die Ausrichtung der magnetischen Domänen.
4. Externe umgekehrte Magnetfelder
Die Einwirkung starker externer elektromagnetischer Felder auf Permanentmagnetabscheider (z. B. in der Nähe ungeschirmter Hochleistungsmotoren, Transformatoren oder Induktionsschweißanlagen) kann eine Entmagnetisierungskraft auf die inneren NdFeB-Kerne ausüben.
Bewährte Verfahren für vorbeugende Wartung und Gerätepflege
Um die Einhaltung der HACCP-, BRCGS- und ISO-Qualitätsstandards zu gewährleisten, sollten Verarbeitungsbetriebe die folgenden Wartungsverfahren implementieren:
- Regelmäßige Gauss-Prüfungen durchführen: Verwenden Sie ein kalibriertes digitales Hall-Effekt-Gaussmeter mit axialer Sonde, um die Oberflächen-Gaussstärke an festgelegten Hochfluss-Polpunkten alle 3 bis 6 Monate zu messen und aufzuzeichnen.
- Sichere Reinigungsverfahren anwenden: Magnetgitter und Schubladen bei der manuellen Reinigung vorsichtig behandeln. Metallschaber vermeiden, da diese die schützende Edelstahlverkleidung 316L zerkratzen können.
- Dichtheit prüfen: Die WIG-Schweißnähte der Endkappen und die Außenrohre sind regelmäßig auf abrasiven Verschleiß, Lochfraß oder Rissbildung zu überprüfen, insbesondere bei der Verarbeitung stark abrasiver Materialien wie Quarzsand oder Glasscherben.
- Temperaturvorgaben beachten: Vor der Auswahl der Spezifikationen für den Magnetabscheider sollten Sie stets die Betriebstemperaturen der Anlage (einschließlich der Spitzenwerte der CIP-Dampfreinigungszyklen) überprüfen.
- Entwicklung erstklassiger Magnetlösungen mit MagnetGlobal
Bei MagnetGlobal (einer spezialisierten High-End-Exportmarke der Dongtai Yousheng Magnetic & Electric Co., Ltd.) eliminieren wir vorzeitige Gauss-Degradation bereits in der Entwicklungsphase. Unsere industriellen Magnetstäbe und Gitterabscheider zeichnen sich durch folgende Merkmale aus:
- Hermetisch abgedichtete Konstruktion: Hochdichtes WIG-Schweißen und 100%ige Helium-Dichtheitsprüfung garantieren absolute Dichtheit.
- Kundenspezifische Temperaturbereiche: Präzisionsausgewählte Dy/Tb-dotierte Neodymkerne, die so ausgelegt sind, dass sie hohen Betriebstemperaturen bis zu 200°C ohne dauerhaften Flussverlust standhalten.
- Hervorragende Korrosionsbeständigkeit: Lebensmittelgeeignete, hygienisch polierte Edelstahlhülsen SS316L, die beständig gegen aggressive CIP-Säuren und -Laugen sind.
- Geprüfte hohe Gauss-Werte: Zertifizierte Oberflächenmagnetfeldstärken von bis zu 12.000 Gauss – 14.000 Gauss für die Entfernung feinster Verunreinigungen.