| 简要概述(要点总结): 食品、制药和化工加工中的磁选效率很大程度上取决于磁通量是否稳定。随着时间的推移,过高的工作温度、机械冲击、腐蚀性介质以及制造质量差等因素都会导致钕铁硼(NdFeB)磁棒永久退磁。本技术指南全面分析了磁通量衰减的根本原因,并提供了切实可行的工程指导,以最大限度地延长设备寿命并保障产品纯度。 |
理解高斯衰减:暂时性退磁与永久性退磁
工业磁选机采用高强度钕铁硼(NdFeB)永磁体,并将其封装在不锈钢管(通常为304或316L)内。当工厂维护团队测量表面高斯值下降时,区分两种类型的磁损失至关重要:
- 可逆磁损耗:当磁体在额定工作范围内因温度升高而导致铁磁性暂时下降时发生。一旦温度恢复到环境温度,表面磁场强度将完全恢复。
- 不可逆磁性衰减:当烧结钕铁硼晶格内的磁畴(魏斯畴)由于超过居里温度极限的热过载、严重的物理冲击或结构破坏而失去平行排列时,就会发生这种情况。这种损失无法通过非工厂级重新磁化来恢复。
工业运营中磁力损失的核心原因
1. 热降解和居里点选择不当
标准N级钕磁铁的最高工作温度可达80°C (176°F)。在高温加工生产线(例如,热巧克力、蒸汽清洗的管道或加热的粉末输送)中使用标准磁棒会迅速破坏磁偶极子。
为防止热退磁,工作温度高于 80°C 的磁选机必须采用特殊的、高矫顽力的钕铁硼合金,并添加镝 (Dy) 或铽 (Tb) 进行合金化设计:
| 磁性等级后缀 | 最高工作温度(摄氏度/华氏度) | 推荐工业应用 |
| 标准型(N系列) | 最高温度可达 80°C / 176°F | 常温粉末/谷物分离,干食品生产线 |
| M系列 | 最高温度可达 100°C / 212°F | 温液管道,中温处理 |
| H系列 | 最高温度可达 120°C / 248°F | 热浆料生产线,塑料颗粒干燥料斗 |
| SH系列 | 最高温度可达 150°C / 302°F | 高温化学和制药加工 |
| UH / EH 系列 | 最高温度达 180°C – 200°C | 极其严苛的热处理环境 |
2. 机械冲击和振动
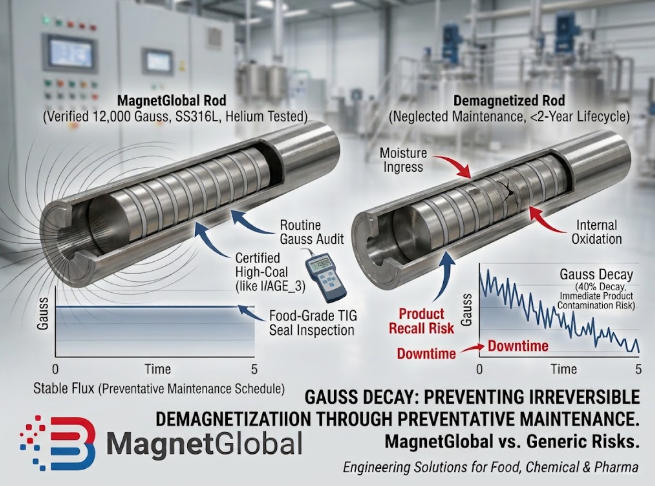
烧结钕磁体本质上是脆性晶体结构。在人工清洗过程中频繁的机械跌落、振动筛分机的剧烈振动或重铁的冲击都可能导致磁芯内部产生微裂纹。物理裂纹会破坏磁路的连续性,从而导致表面高斯值显著降低。
3. 腐蚀性物质侵入和内部氧化
如果外部不锈钢套管(SS304/SS316L)因磨料浆磨损或劣质氩弧焊而出现针孔泄漏,水分和腐蚀性清洗剂(CIP化学品)会渗入磁芯。钕铁硼磁体在潮湿环境下会迅速氧化,形成氧化铁(铁锈),从而破坏磁畴排列。
4. 外部反向磁场
将永磁分离器暴露于强外部电磁场(例如靠近未屏蔽的大功率电机、变压器或感应焊接设备)中,会对内部的钕铁硼磁芯施加退磁力。
预防性维护和设备保养最佳实践
为确保符合 HACCP、BRCGS 和 ISO 质量标准,加工设施应实施以下维护程序:
- 建立定期高斯审计:每 3 至 6 个月使用带轴向探头的校准数字霍尔效应高斯计测量并记录指定高磁通极点的表面高斯强度。
- 实施安全清洁程序:手动清洁时,请小心处理磁性格栅和抽屉。避免使用可能刮伤316L不锈钢保护层的金属刮刀等工具。
- 检查密封完整性:定期检查端盖 TIG 焊缝和外管是否有磨损、点蚀或裂纹形成,尤其是在加工石英砂或玻璃碎屑等高磨蚀性材料时。
- 匹配温度规格:在选择磁选机规格之前,务必确认生产线运行温度(包括峰值 CIP 蒸汽清洗循环)。
- MagnetGlobal 提供卓越的磁性解决方案
MagnetGlobal(东台友昇磁电有限公司)在工程设计阶段就消除了过早的高斯衰减问题。我们的工业磁棒和栅格分离器具有以下特点:
- 气密密封结构:采用高密度氩弧焊和 100% 氦气泄漏测试,保证零液体或水分渗入。
- 定制温度等级:精密选择的 Dy/Tb 掺杂钕磁芯,可承受高达 200°C 的高工作温度而不会出现永久性磁通损失。
- 卓越的耐腐蚀性:食品级卫生抛光 SS316L 不锈钢套筒,可耐受腐蚀性 CIP 酸和碱。
- 经验证的高高斯等级:经认证的表面磁场强度高达 12,000 高斯 – 14,000 高斯,用于提取细微污染物。